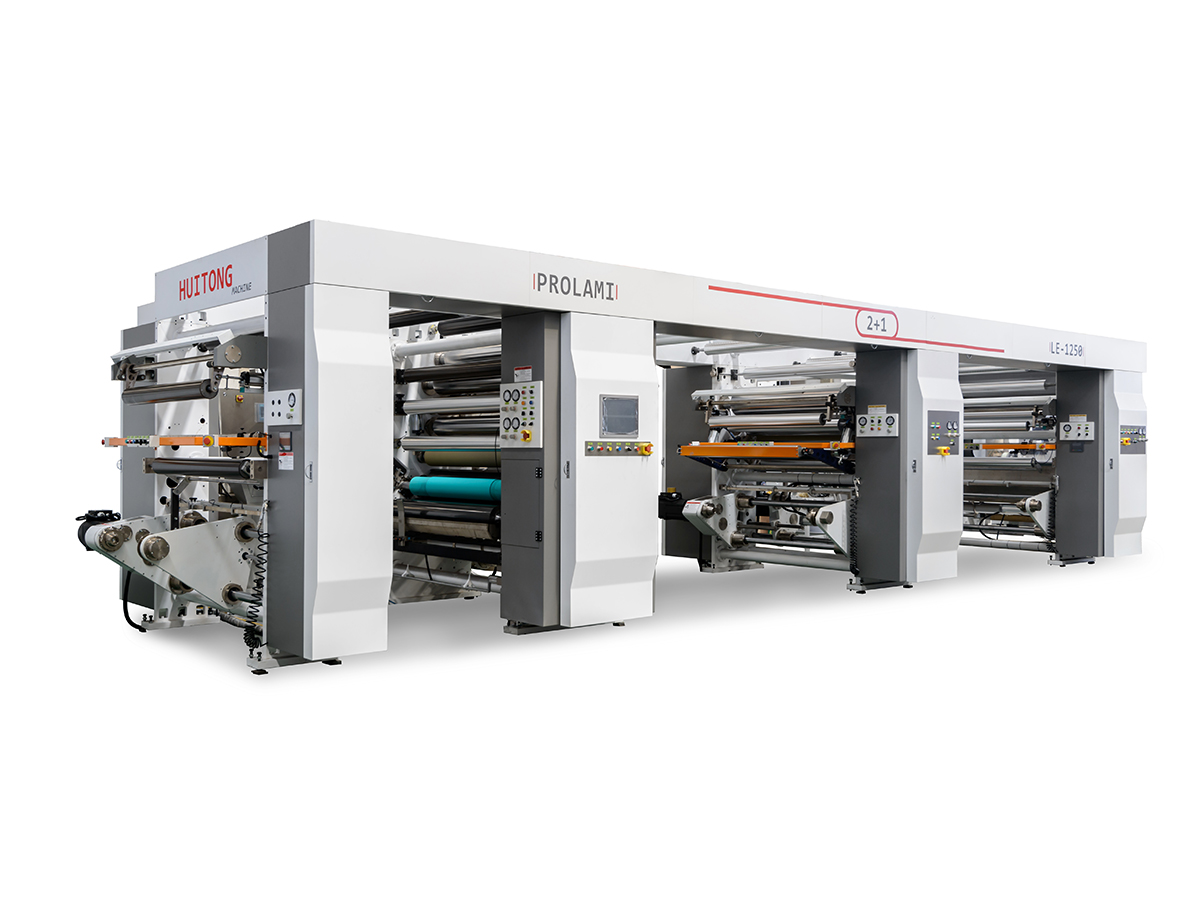
ผู้ผลิตขนมที่เราจะเรียกผู้จัดการโรงงานในตัวอย่างนี้ซื้อแท่นพิมพ์จากซัพพลายเออร์รายหนึ่งและเครื่องเคลือบบัตรจากอีกรายหนึ่ง โดยแต่ละรายได้รับเลือกให้มีราคาที่ดีและเอกสารข้อมูลจำเพาะที่แข็งแกร่ง ภายในเดือนแรก สายการผลิตสูญเสียส่วนแบ่งผลผลิตจำนวนมาก ฟิล์มที่พิมพ์มาถึงโดยมีการลงทะเบียนเบี่ยงเบนเล็กน้อย ความกว้างของรางของเครื่องเคลือบบัตรไม่ตรงกับแท่นพิมพ์ และการตั้งค่าความตึงบนแต่ละเครื่องจะดึงฟิล์มไปในทิศทางตรงกันข้าม ทุกม้วนที่ออกจากขั้นตอนการพิมพ์จำเป็นต้องแก้ไขด้วยตนเองก่อนจึงจะสามารถติดได้ และส่วนใหญ่ก็กลายเป็นเศษซาก
บทเรียนนี้เป็นเรื่องธรรมดาทั่วทั้งอุตสาหกรรมบรรจุภัณฑ์ กระเป๋าเป็นผลมาจากห่วงโซ่ของกระบวนการ และเครื่องจักรแต่ละเครื่องจะกำหนดขีดจำกัดสำหรับเครื่องจักรที่ตามมา ใครๆก็ประเมิน. เครื่องจักรบรรจุภัณฑ์แบบยืดหยุ่น ควรดูลำดับของอุปกรณ์ทั้งหมดไม่ใช่เพียงราคายูนิตเดียว
สายการบรรจุภัณฑ์แบบยืดหยุ่นจะมีความแม่นยำพอๆ กับโซนแรงดึงที่อ่อนแอที่สุด การลงทะเบียนการพิมพ์ที่สม่ำเสมอน้อยที่สุด และการปิดผนึกที่แย่ที่สุด
เครื่องจักรบรรจุภัณฑ์แบบยืดหยุ่นหมายถึงกลุ่มของเครื่องจักรที่แปลงวัสดุพิมพ์ที่บางและโค้งงอได้ให้เป็นถุง กระเป๋า และซองสำเร็จรูป ฟิล์มพื้นฐานที่พบบ่อยที่สุดคือ BOPP, PET, โพลีเอทิลีน, ไนลอน และอลูมิเนียมฟอยล์ ซึ่งมักจะรวมกันในโครงสร้างหลายชั้นเพื่อสร้างความสมดุลระหว่างความแข็งแรง การป้องกันสิ่งกีดขวาง การปิดผนึกด้วยความร้อน และรูปลักษณ์ ถุงเหล่านี้เสิร์ฟอาหารสัตว์เลี้ยง กาแฟ ของว่าง ผลิตภัณฑ์นม ยา ของใช้ส่วนตัว และของใช้ในครัวเรือน
ผู้ซื้อมักจะแยกอุปกรณ์ออกเป็นสองประเภท เครื่องจักรเดี่ยวจะดำเนินการเพียงครั้งเดียว เช่น การพิมพ์หรือการตัด สายการผลิตที่สมบูรณ์เชื่อมโยงเครื่องจักรหลายเครื่องผ่านเส้นทางรางทั่วไป ตรรกะการควบคุมที่ใช้ร่วมกัน และโซนแรงดึงที่ตรงกัน เครื่องจักรแบบเดี่ยวเหมาะกับโรงงานที่มีอุปกรณ์ที่ใช้งานร่วมกันได้อยู่แล้ว หรือต้องการอัพเกรดปัญหาคอขวด กลุ่มผลิตภัณฑ์ทั้งหมดเหมาะกับโรงงานและโรงงานใหม่ที่ต้องการผลผลิตที่คาดการณ์ได้จากฟิล์มดิบไปจนถึงถุงสำเร็จรูป
| เครื่อง | งานหลัก | ภาพยนตร์ทั่วไป | การตรวจสอบคุณภาพที่สำคัญ |
|---|---|---|---|
| เครื่องพิมพ์แบบโรโตกราเวียร์ | ใช้กราฟิกในหลายสี | BOPP, PET, ไนลอน | ความแม่นยำในการลงทะเบียน |
| เครื่องเคลือบบัตร | ยึดติดชั้นฟิล์มตั้งแต่ 2 ชั้นขึ้นไป | PET, PE, อลูมิเนียมฟอยล์ | ความแข็งแรงของพันธะ |
| เครื่องเคลือบ | เพิ่มสิ่งกีดขวางหรือชั้นการทำงาน | PET, BOPP, กระดาษ | ความสม่ำเสมอของน้ำหนักเคลือบ |
| เครื่องตัด | ตัดม้วนกว้างเป็นม้วนแคบ | ฟิล์มพิมพ์และลามิเนตทั้งหมด | ความตรงของขอบ |
| เครื่องตรวจสอบการพิมพ์ | ตรวจจับข้อบกพร่องในการพิมพ์และพื้นผิว | ภาพยนตร์สิ่งพิมพ์ | อัตราการตรวจจับข้อบกพร่อง |
| เครื่องทำถุง | สร้างถุงและปิดผนึกขอบ | โครงสร้างลามิเนต | ความแข็งแรงของซีลและความสมบูรณ์ของตะเข็บ |
บรรทัดที่สมบูรณ์ตามลำดับตรรกะ แต่ละขั้นตอนจะเตรียมภาพยนตร์สำหรับภาคต่อไป ดังนั้นข้อผิดพลาด ณ จุดหนึ่งมักจะเพิ่มขึ้นเมื่อใยเคลื่อนไปข้างหน้า แผนภาพด้านล่างแสดงการไหลโดยทั่วไป
การพิมพ์แบบโรโตกราเวียร์จะถ่ายโอนหมึกจากกระบอกที่แกะสลักไว้บนพื้นผิวฟิล์ม เหมาะสำหรับการวิ่งระยะไกลและรายละเอียดที่ละเอียด และสามารถเข้าถึงความเร็วของสายการผลิตประมาณ 150 ถึง 300 เมตรต่อนาทีบนเครื่องจักรที่ได้รับการบำรุงรักษาอย่างดี ตัวแปรสำคัญคือสภาพของกระบอกสูบ ความหนืดของหมึก อุณหภูมิในการทำให้แห้ง และการลงทะเบียนระหว่างสี พืชเปรียบเทียบ เครื่องพิมพ์โรโตกราเวียร์ ควรถามว่าแท่นพิมพ์จะจัดการกับการยืดฟิล์มได้อย่างไร และจะเปลี่ยนสีได้เร็วแค่ไหนในระหว่างการวิ่งระยะสั้น หากต้องการเจาะลึกประเภทแท่นพิมพ์ โปรดดูคำแนะนำในการเลือกแท่นพิมพ์กราเวียร์ที่เหมาะสมสำหรับโรงงานของคุณ
การเคลือบฟิล์มที่พิมพ์ติดเข้ากับชั้นอื่นๆ ซึ่งมักจะเป็น PET, โพลีเอทิลีน หรืออลูมิเนียมฟอยล์ เพื่อสร้างสิ่งกีดขวางและความแข็งแกร่งที่กระเป๋าต้องการ การเคลือบแบบแห้งโดยใช้ตัวทำละลายยังคงเป็นเรื่องปกติ ในขณะที่ระบบที่ปราศจากตัวทำละลายกำลังได้รับความนิยมเนื่องจากจะลดระดับตัวทำละลายที่ตกค้าง และลดการใช้พลังงานในการทำให้แห้ง เป็นที่พึ่งได้ เครื่องเคลือบบัตร ควรรักษาน้ำหนักของกาวให้อยู่ในช่วงที่แคบ และคงแรงกดที่สม่ำเสมอทั่วทั้งความกว้างของราง
การเคลือบจะเพิ่มชั้นที่ทำหน้าที่ปิดกั้นการสูญเสียออกซิเจน ความชื้น หรือกลิ่น ผลิตภัณฑ์ต่างๆ เช่น อาหารแห้ง ยาและผลิตภัณฑ์จากนมบางชนิด มักต้องการการปกป้องเพิ่มเติมนี้ น้ำหนักการเคลือบ ลักษณะการทำให้แห้ง และการรักษาพื้นผิว ล้วนเป็นตัวกำหนดประสิทธิภาพของแผงกั้น ดังนั้นสถานีเคลือบจึงควรจับคู่กับโครงสร้างลามิเนตที่ตามมา
ม้วนการผลิตแบบกว้างถูกตัดเป็นม้วนแคบลงเพื่อให้พอดีกับอุปกรณ์ทำถุง คุณภาพการตัดขึ้นอยู่กับสภาพของใบมีด ความตึงของราง และการวางแนวของขดลวด ขอบที่หลวม ม้วนเหลื่อม และความตึงที่ไม่สม่ำเสมอทำให้เกิดรอยยับและข้อผิดพลาดในการซีลในภายหลัง ดังนั้นการตัดจึงเป็นจุดควบคุมคุณภาพ ไม่ใช่แค่การตัดเท่านั้น
กล้องตรวจสอบจะสแกนฟิล์มเพื่อหาข้อผิดพลาดในการลงทะเบียน การเปลี่ยนสี จุด รอยขีดข่วน และรูเข็ม การตรวจจับตั้งแต่เนิ่นๆ จะป้องกันไม่ให้วัสดุที่มีข้อบกพร่องไปถึงขั้นตอนการผลิตถุง ซึ่งข้อผิดพลาดอาจทำให้ม้วนที่เสร็จแล้วต้องเสียไป โรงงานหลายแห่งกำหนดเกณฑ์การตรวจสอบตามความทนทานของลูกค้า และใช้ข้อมูลที่บันทึกไว้เพื่อติดตามข้อบกพร่องกลับไปยังการตั้งค่าเครื่องพิมพ์หรือเครื่องเคลือบบัตรโดยเฉพาะ
เครื่องทำถุงแปลงม้วนที่เสร็จแล้วให้เป็นถุงตั้งตั้ง ถุงซีลสามด้าน ถุงซีลตรงกลาง หรือรูปแบบเป้าเสื้อ อุณหภูมิการซีลด้วยความร้อน เวลาคงตัว และความดันจะต้องตรงกับชั้นยาแนวของฟิล์ม ความแข็งแรงของตะเข็บและความสม่ำเสมอของการปิดผนึกเป็นการตรวจสอบขั้นสุดท้ายก่อนบรรจุถุง
ขั้นตอนมีความเชื่อมโยงกันอย่างใกล้ชิด ข้อผิดพลาดในการพิมพ์อาจดูเล็กน้อยบนแท่นพิมพ์ แต่จะมองเห็นได้ว่าเป็นความล้มเหลวในการลงทะเบียนที่ขั้นตอนการบรรจุถุง ด้วยเหตุนี้ ผู้ซื้อจำนวนมากจึงขอสายการผลิตทั้งหมดจากทีมวางแผนทีมเดียว โดยมีข้อกำหนดที่ใช้ร่วมกันสำหรับความกว้างของราง โซนแรงดึง และระบบควบคุม
การเลือกเครื่องจักรเริ่มต้นจากผลิตภัณฑ์และตลาด ไม่ใช่แคตตาล็อก ปัจจัยห้าประการเป็นตัวกำหนดการตัดสินใจส่วนใหญ่ และควรกำหนดไว้ก่อนที่จะเปรียบเทียบอุปกรณ์ใดๆ
ความเร็วจะมีประโยชน์ก็ต่อเมื่อเส้นสามารถรักษาคุณภาพที่ความเร็วนั้นได้เท่านั้น เส้นที่ช้ากว่าและมีแรงตึงคงที่มักจะทำให้มีถุงขายต่อกะมากกว่าเส้นที่เร็วกว่าซึ่งทำงานโดยมีการหยุดบ่อยครั้ง
การสนับสนุนหลังการขายก็สมควรได้รับความสนใจเช่นกัน โดยเฉพาะโรงงานที่นำเข้าอุปกรณ์ ผู้ซื้อควรตรวจสอบความพร้อมของอะไหล่ การแก้ไขปัญหาระยะไกล การฝึกอบรมผู้ปฏิบัติงาน และเวลาตอบสนองของซัพพลายเออร์สำหรับปัญหาทางเทคนิค รายการอะไหล่ที่มีความเสถียรและกำหนดการบำรุงรักษาที่บันทึกไว้สามารถช่วยประหยัดเวลาหยุดทำงานหลายสัปดาห์ตลอดอายุการใช้งานของสายการผลิต
ปัญหาส่วนใหญ่ในสายการบรรจุแบบยืดหยุ่นสามารถสืบย้อนได้จากสาเหตุเล็กๆ น้อยๆ การทำความเข้าใจความเชื่อมโยงระหว่างอาการและแหล่งที่มาช่วยให้ผู้จัดการหลีกเลี่ยงการสูญเสียซ้ำได้
การลงทะเบียนที่ไม่ถูกต้องจะปรากฏขึ้นเมื่อภาพที่พิมพ์เลื่อนไปสัมพันธ์กับตำแหน่งที่ต้องการ สาเหตุปกติคือการยืดตัวของฟิล์มไม่สม่ำเสมอ ความตึงระหว่างหน่วยพิมพ์และการติดตั้งกระบอกสูบไม่คงที่ การปรับปรุงการควบคุมความตึงและการตรวจสอบการจัดตำแหน่งกระบอกสูบในการสตาร์ทแต่ละครั้งมักจะช่วยแก้ปัญหาได้
ฟองอากาศและพันธะที่อ่อนแอมักเกิดจากการปนเปื้อน น้ำหนักกาวที่ไม่ถูกต้อง หรือการบ่มที่ไม่เพียงพอ ฝุ่นบนฟิล์ม แรงกดที่ไม่สม่ำเสมอ และเวลาในการทำให้แห้งไม่เพียงพอ เป็นสาเหตุที่พบบ่อย การตรวจสอบอัตราส่วนการผสมกาวและความสะอาดของลูกกลิ้งเป็นประจำจะช่วยลดข้อบกพร่องเหล่านี้ได้อย่างมาก
ตะเข็บรั่วมักเกิดจากอุณหภูมิการซีลที่ต่ำเกินไป ระยะเวลาการซีลที่สั้นเกินไป หรือขากรรไกรการซีลที่ปนเปื้อน การปนเปื้อนจากสารตกค้างของผลิตภัณฑ์หรือสารกันลื่นของฟิล์มยังสามารถป้องกันการปิดผนึกอย่างแน่นหนาได้ การทดสอบความแข็งแรงของซีลเมื่อเริ่มต้นกะแต่ละกะจะช่วยตรวจพบปัญหาได้ตั้งแต่เนิ่นๆ
ริ้วรอยจะกระจายไปทั่วเส้นเมื่อโซนความตึงเครียดไม่สมดุล เครื่องม้วนม้วนที่ปรับมาไม่ดีหรือลูกกลิ้งที่สึกหรอสามารถรบกวนรางได้ไกลหลายเมตร การตั้งค่าความตึงที่สม่ำเสมอซึ่งบันทึกไว้สำหรับวัสดุแต่ละประเภท ช่วยป้องกันการเกิดข้อบกพร่องนี้
ตลาดปลายทางที่แตกต่างกันมีความต้องการที่แตกต่างกัน ใช้ลำดับหกขั้นตอนเดียวกัน แต่เน้นที่ประสิทธิภาพของอุปสรรค คุณภาพการพิมพ์ และการปิดผนึกเปลี่ยนแปลงกับผลิตภัณฑ์
ในแต่ละกรณี การออกแบบเส้นจะสะท้อนถึงโครงสร้างของฟิล์มและถุงสุดท้าย โรงงานที่ผลิตผลิตภัณฑ์หลายตระกูลมักจะเลือกอุปกรณ์โมดูลาร์ที่สามารถสลับระหว่างโครงสร้างต่างๆ โดยมีเวลาหยุดทำงานที่จำกัด
การวางแผนงบประมาณควรครอบคลุมมากกว่าราคาซื้อ การติดตั้ง การฝึกอบรม ค่าสาธารณูปโภค อะไหล่ และต้นทุนของฟิล์มที่เสียไประหว่างการทดสอบเดินเครื่อง ล้วนส่งผลต่อต้นทุนที่แท้จริงในการเป็นเจ้าของ สายการผลิตที่มีค่าใช้จ่ายล่วงหน้าน้อยกว่าอาจมีค่าใช้จ่ายสูงกว่าห้าปี หากผลิตเศษเหล็กได้สูงกว่าหรือต้องการการซ่อมแซมบ่อยครั้ง
| ตัวขับเคลื่อนต้นทุน | สิ่งที่จะประเมิน | ผลกระทบต่องบประมาณ |
|---|---|---|
| เครื่อง specification | ความเร็ว ความกว้าง และระดับอัตโนมัติ | สูง |
| การติดตั้งและการว่าจ้าง | ฐานราก สาธารณูปโภค และการทดสอบการทำงาน | ปานกลาง |
| วัสดุสิ้นเปลือง | หมึก กาว ตัวทำละลาย และฟิล์ม | สูง |
| การบำรุงรักษาและอะไหล่ | สัญญาการบริการและระยะเวลารอคอยชิ้นส่วน | ปานกลาง |
| การฝึกอบรมผู้ปฏิบัติงาน | ทักษะการตั้งค่า การเปลี่ยนแปลง และการแก้ไขปัญหา | ต่ำถึงปานกลาง |
แนวทางการวางแผนเชิงปฏิบัติคือการกำหนดส่วนประสมผลิตภัณฑ์เป้าหมายก่อน จากนั้นจึงสร้างกลุ่มผลิตภัณฑ์ที่มีความต้องการมากที่สุด วิธีนี้จะช่วยหลีกเลี่ยงการจ่ายสำหรับกำลังการผลิตที่โรงงานจะไม่ใช้ ในขณะเดียวกันก็ทำให้โครงสร้างที่ยากที่สุดยังคงสามารถทำงานได้อย่างน่าเชื่อถือ
สายการผลิตบรรจุภัณฑ์แบบยืดหยุ่นคือลำดับของเครื่องจักรที่แปลงฟิล์มพลาสติกหรือฟอยล์ให้เป็นถุงสำเร็จรูป โดยทั่วไปจะรวมถึงอุปกรณ์การพิมพ์ การเคลือบ การเคลือบ การตัด การตรวจสอบ และอุปกรณ์ทำถุงที่เชื่อมโยงกันด้วยรางรางและระบบควบคุมทั่วไป
การผลิตถุงส่วนใหญ่เริ่มต้นด้วยเครื่องพิมพ์ rotogravure ตามด้วยเครื่องเคลือบ และเครื่องเคลือบ เมื่อจำเป็น จากนั้นฟิล์มลามิเนตจะถูกกรีดเป็นม้วน ตรวจสอบข้อบกพร่อง และแปลงเป็นถุงด้วยเครื่องทำถุง
เครื่องเคลือบบัตรแบบแห้งใช้กาวที่ใช้ตัวทำละลายซึ่งจะต้องระเหยในอุโมงค์ทำให้แห้ง เครื่องเคลือบบัตรแบบไร้ตัวทำละลายใช้กาวที่ไม่มีตัวทำละลาย ซึ่งจะช่วยลดตัวทำละลายที่ตกค้างในฟิล์มสำเร็จรูป และลดพลังงานที่จำเป็นสำหรับการอบแห้ง
ค่าใช้จ่ายจะแตกต่างกันไปตามความกว้างของเครื่องจักร ความเร็ว ระบบอัตโนมัติ และจำนวนขั้นตอนที่รวมอยู่ ผู้ซื้อควรเปรียบเทียบราคารวมในการเป็นเจ้าของ รวมถึงการติดตั้ง การฝึกอบรม วัสดุสิ้นเปลือง และอะไหล่ แทนที่จะพึ่งพาเฉพาะราคาอุปกรณ์
ใช่. เครื่องจักรสามารถปรับให้เข้ากับโครงสร้างฟิล์ม ความกว้างของราง ช่วงความตึง และโปรไฟล์การซีลเฉพาะได้ ผู้ผลิตมักจะขอฟิล์มตัวอย่างและข้อมูลจำเพาะของกระเป๋าเป้าหมายในระหว่างขั้นตอนการวางแผนเพื่อยืนยันการกำหนดค่าก่อนการผลิต
ผู้ซื้อควรมองหาการสนับสนุนในการติดตั้ง การฝึกอบรมผู้ปฏิบัติงาน การแก้ไขปัญหาระยะไกล รายการอะไหล่ที่ชัดเจน และเวลาตอบสนองที่กำหนดไว้ เอกสารในภาษาของผู้ซื้อและกำหนดการบำรุงรักษาก็มีความสำคัญต่อความน่าเชื่อถือในระยะยาวเช่นกัน
สายการบรรจุภัณฑ์แบบยืดหยุ่นเป็นระบบที่เชื่อมต่อกัน การพิมพ์ การเคลือบ การเคลือบ การตัด การตรวจสอบ และถุงทำให้แต่ละรูปทรงมีคุณภาพในขั้นตอนต่อไป ดังนั้นผลลัพธ์ที่ดีที่สุดจึงมาจากการวางแผนกระบวนการทั้งหมดร่วมกัน เริ่มต้นด้วยโครงสร้างฟิล์ม เป้าหมายผลผลิต และรูปแบบซอง จากนั้นเลือกเครื่องจักรที่มีคุณสมบัติและการรองรับที่เข้ากันได้
โรงงานที่วางแผนสร้างสิ่งอำนวยความสะดวกใหม่หรืออัพเกรดสิ่งอำนวยความสะดวกที่มีอยู่สามารถตรวจสอบได้ทั้งหมด เครื่องจักรบรรจุภัณฑ์แบบยืดหยุ่น และเปรียบเทียบการกำหนดค่าที่ตรงกับส่วนประสมผลิตภัณฑ์ของตน ไม่ว่าความต้องการจะเป็นการอัพเกรดเพียงครั้งเดียวหรือสายการผลิตบรรจุภัณฑ์แบบยืดหยุ่นที่สมบูรณ์ ข้อกำหนดที่ชัดเจนคือจุดเริ่มต้นที่ดีที่สุดสำหรับข้อเสนอที่ถูกต้อง
ติดต่อเรา
สินค้าแนะนำ
จับมือกับ Huitong
ปรับแต่งโซลูชันอุปกรณ์บรรจุภัณฑ์แบบยืดหยุ่นของคุณ
สอบถามตอนนี้
สินค้า
ติดต่อเรา

โทร.: +86-0510-86328508
+86-0510-86324508
โมบ: +86-13914908980
อีเมล: [email protected]
ที่อยู่: เลขที่ 429 ถนน Xizhang เมือง Gushan เมือง Jiangyin มณฑลเจียงซูประเทศจีน